
Schwarze Flecken auf mit Chromitpulver gefärbten Glasflaschen – Ursachen
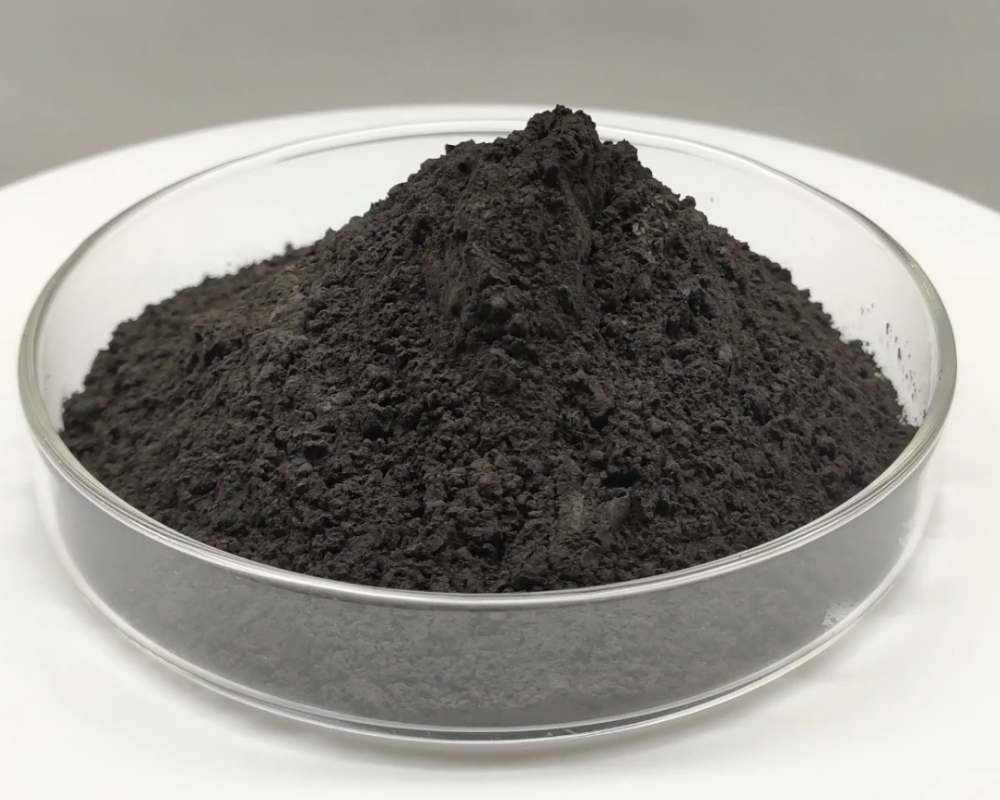
Chromit (FeCr₂O₄) besitzt einen extrem hohen Schmelzpunkt (≈2180 °C). Natronkalkglas für Flaschen schmilzt bereits bei 1400–1550 °C . Es schmilzt nicht vollständig; stattdessen lösen sich Cr³⁺-Ionen und färben das Glas. Zu große Partikel enthalten festen Chromitspinell, was zu schwarzen Flecken oder Steinen führt.
1. Zu große Partikelgröße des rohen Chromitpulvers (häufigste primäre Ursache)
- Vorhandensein grober Partikel > 100 μm : Nur die Oberfläche der Partikel reagiert geringfügig, während der innere Kern nicht dissoziiert. Restliche feste Chromitspinellkörner bilden sichtbare harte schwarze Flecken. Nicht umgesetzte Chromitkeime sind nach dem Schneiden mikroskopisch sichtbar.
- Für typische biergrüne Flaschen wird eine Siebgröße von 325 Mesh (≤ 45 μm) empfohlen. Mindestens ist ein Vollsiebdurchgang mit 200 Mesh (≤ 74 μm) erforderlich. Zu viel Siebrückstand in grobem Pulver oder Agglomeraten verursacht massive schwarze Flecken.
- Pulveragglomeration: Durch Feuchtigkeit verursachte Klumpen können beim Mischen nicht aufgelöst werden, wodurch lokal „pseudo-grobe Partikel“ entstehen und zudem schwarze Flecken verursacht werden.
2. Mangelhafte Homogenität der Chargenmischung und lokale Anreicherung
Die Zugabemenge an Chromitpulver ist gering (üblicherweise 0,2–0,6 %). Unzureichende Mischzeit, ein ineffizienter Mischer oder eine durch große Dichteunterschiede der Rohstoffe bedingte Schichtung führen zu einer lokalen Anreicherung von Chromitpulver. Überlappende Partikel können sich beim Schmelzen nicht trennen und bilden schwarze Flecken oder dunkle Stellen.
3. Unzureichender Schmelzprozess
- Niedrige Ofentemperatur oder unzureichende Schmelzzeit für die Charge : Die untere Schicht schmilzt schnell, während die obere Schicht nur eine kurze Verweilzeit hat. Chromit dissoziiert nicht ausreichend. Unzureichende Temperaturen am Auslass und im Vorherd führen dazu, dass ungelöste Partikel in den Formgebungsprozess gelangen.
- Reduzierende Atmosphäre : Sauerstoffmangel im Ofen oder ein Überschuss an Kohlenstoffpulver führen zu starker lokaler Reduktion. Dabei ändert sich die Farbe, und es fallen metallisches Eisen und niedrigvalentes Chrom aus, wodurch metallische schwarze Flecken entstehen. Für die Chromitfärbung muss eine oxidierende Atmosphäre aufrechterhalten werden; als Oxidationsmittel kann eine geringe Menge Natriumnitrat zugesetzt werden.
- Unzureichende Glaskonvektion und -umwälzung: Ungelöste Partikel haben nicht genügend Zeit, durch das geschmolzene Glas erodiert und aufgelöst zu werden.
4. Fremde schwarze Flecken, die durch Verunreinigungen verursacht werden
- Hochschmelzende Verunreinigungen, die natürlicherweise in Chromitpulver vorkommen – grobes Ganggestein, Magnetit, metallische Eisenspäne und Schwermetallverunreinigungen – bilden ebenfalls schwarze Flecken. SiO₂-, CaO- und elementare Eisenverunreinigungen im Chromitpulver sollten kontrolliert werden.
- Abplatzungen der Ofenauskleidung: Splitter von Chrom-Magnesia-Ziegeln und Feuerfestmaterial gelangen in die Glasschmelze. Mikroskopische Merkmale dieser schwarzen Flecken unterscheiden sich von Chromitsteinen aus dem Rohmaterial; eine Schnittanalyse ermöglicht die Unterscheidung.
- Metallische und feuerfeste Verunreinigungen, die durch recyceltes Scherbenmaterial eingebracht werden.
Schnelles Identifizierungsverfahren
- Harte schwarze Flecken bleiben nach dem Polieren zurück → ungeschmolzene Chromitspinellpartikel (Partikelgrößenproblem des Chromitpulvers)
- Schwarze Flecken, begleitet von winzigen Bläschen und weicher Textur → meist ausgefälltes metallisches Eisen, verursacht durch reduzierende Atmosphäre
- Plötzliches Auftreten schwarzer Flecken unmittelbar nach Chargen- oder Erzpulverwechsel → Prioritätsprüfung des Siebrückstands und der Partikelgrößenverteilung des Erzpulvers
Entsprechende Korrekturmaßnahmen
- Chromitpulver: Es wird 325-Mesh-Chromitpulver speziell für Glas verwendet . Siebrückstände werden streng kontrolliert, die Partikelgrößenverteilung geprüft und Partikel > 100 µm aussortiert. Das Pulver wird trocken gehalten und Agglomerate werden aufgebrochen.
- Chargenverarbeitung: Verlängern Sie die Mischzeit, um Homogenität zu gewährleisten und eine Schichtung zu vermeiden.
- Schmelzen: Ofentemperatur stabilisieren und ausreichende Raffinations- und Haltezeit gewährleisten; oxidierende Atmosphäre aufrechterhalten und übermäßigen Kohlenstoffreduktionsmitteleinsatz vermeiden.
- Vorbehandlung des Scherbenmaterials zur Entfernung von Eisen und Verunreinigungen; regelmäßige Überprüfung der Ofenauskleidung auf Abplatzungen.